「ガラスに小さく深い穴を開けたい」「切断面の欠けを抑えたい」「加工品質を保ちながら、もっとスピードを上げたい」――ガラス加工では、こうした課題に直面することがあります。
その解決に役立つ技術の一つが、フェムト秒レーザーです。極めて短いパルス幅を活かし、照射条件を適切に設定することで、周辺への熱影響を抑えた微細加工が可能になります。
今回は、EKSPLA社の産業用フェムト秒レーザー「FemtoLux」シリーズを使ったガラス加工をご紹介します。高速ミリングから微細な穴あけ、立体構造の形成まで、公開資料と関連文献をもとに、その加工例を見ていきましょう。
GHzバーストで、ガラスのミリングをもっと速く!
加工速度を高める鍵は、パルスの照射方法
フェムト秒レーザーは高品質な微細加工に適していますが、品質を保ちながら加工量を増やすには工夫が必要です。単にパルスエネルギーや繰り返し周波数を高めるだけでは、熱の蓄積や欠陥の発生につながる場合があります。
そこで活躍するのが、GHzバーストモードです。複数のフェムト秒パルスを、ごく短い間隔で連続照射します。例えば、バースト内繰り返し周波数が2 GHzの場合、パルス間隔はわずか0.5 nsです。
エネルギーを複数のパルスに分配し、材料との相互作用を制御することで、加工効率の向上を図ります。
シングルパルスモードに対して7倍の加工スループット
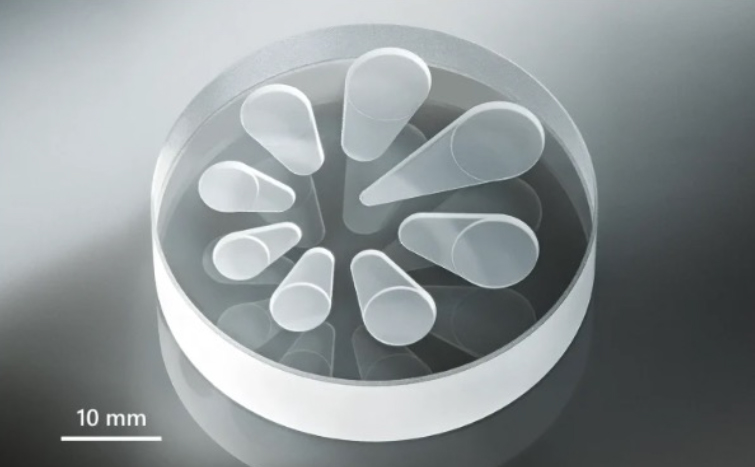
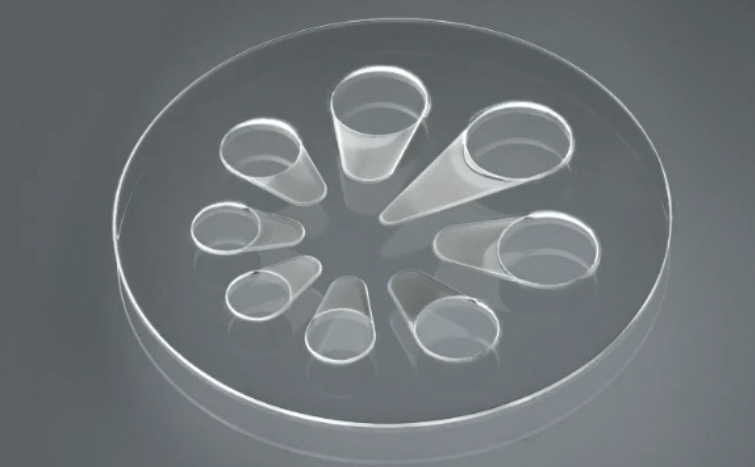
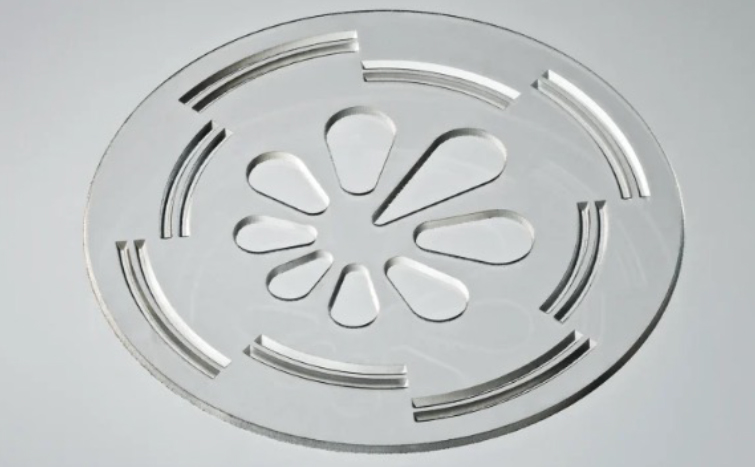
EKSPLAの公開事例では、2 GHz・1バーストあたり70パルスの条件で、シングルパルスモードに対して7倍の加工スループットが示されています。
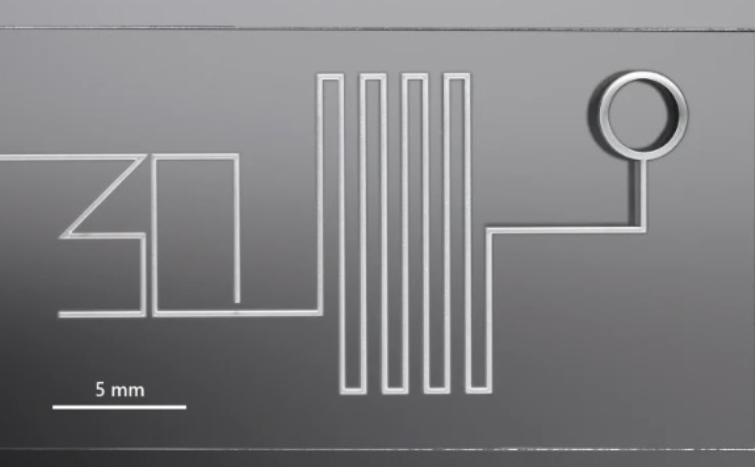
溶融シリカやソーダライムガラスに加え、サファイアのミリング事例も紹介されています。加工品質だけでなく、生産性も重視したい場合に注目したい技術です。[1]
FTMC提供
FTMC提供
FTMC提供
FTMC提供
深い穴や流路には、ボトムアップミリング
加工で生じるデブリを、裏面側から排出
ガラスに深い穴や流路を作ろうとすると、加工で発生する破片や微粒子、いわゆる「デブリ」が問題になります。加工部にデブリがたまると、材料の除去が進みにくくなるためです。
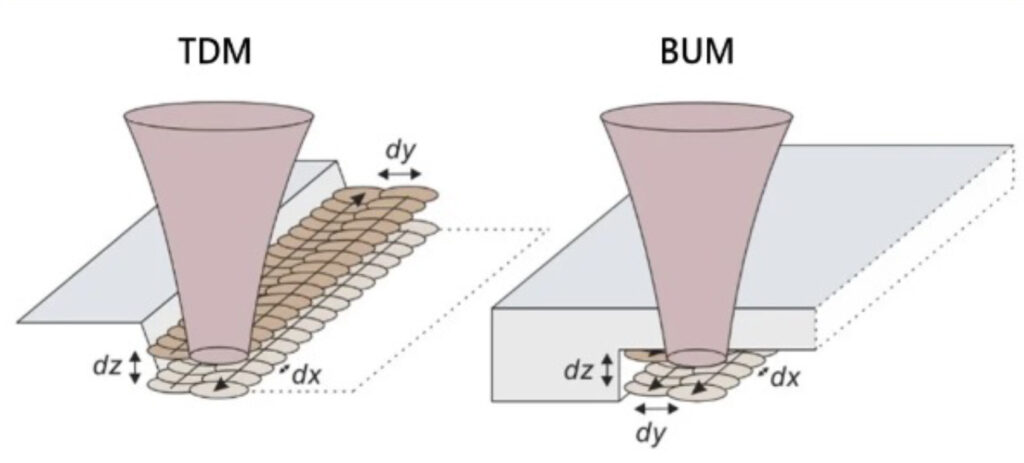
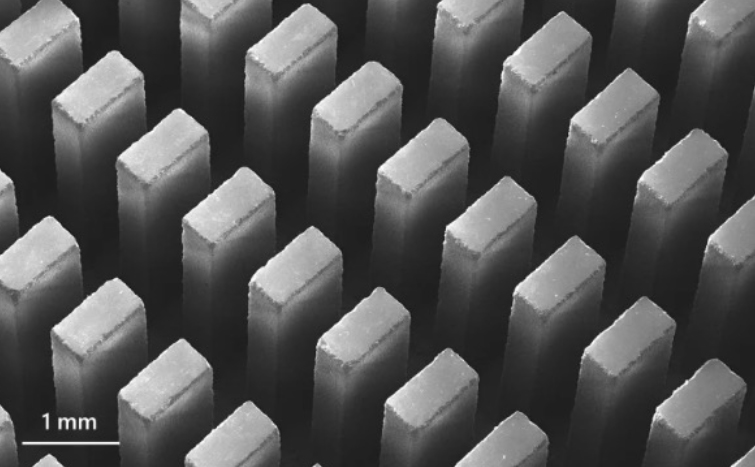
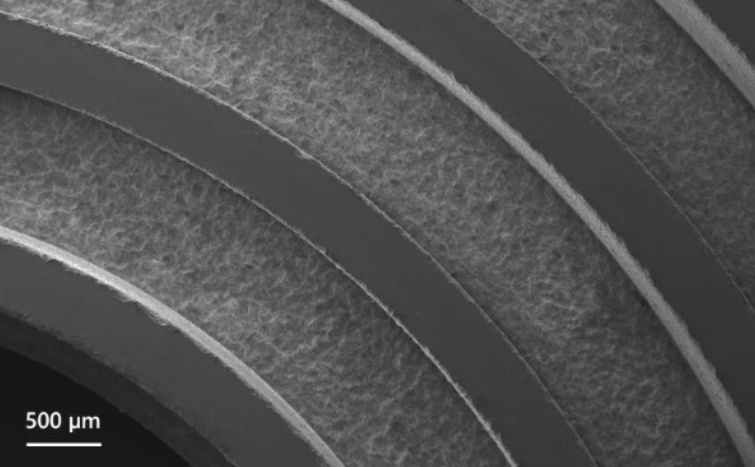
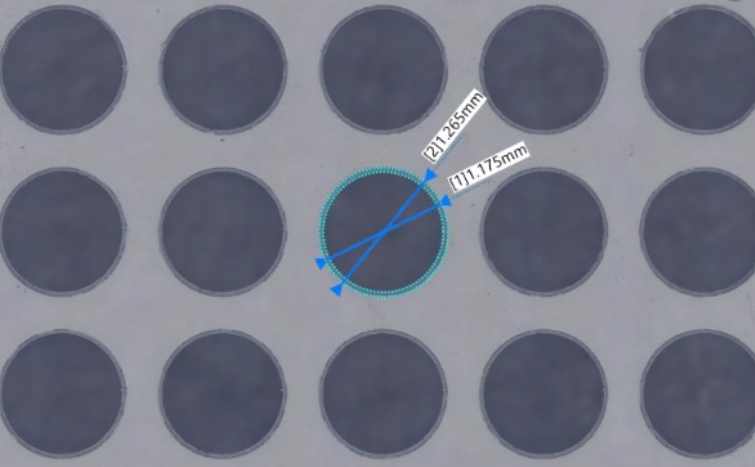
この課題に対応する方法が、ボトムアップミリングです。試料の裏面付近にレーザーを集光し、焦点位置を表面側へ移動させながら加工を進めます。加工生成物を裏面側へ排出できるため、深く細い穴やチャネルの形成に適しています。[2、7]
バーストモードとの組み合わせで、除去効率を向上
ボトムアップミリングでは、バースト条件を調整し、熱応力によるガラスの破壊を材料除去に利用できます。ガラスを粒子状に取り除くことで、加工効率を高める仕組みです。
2025年の会議論文では、FemtoLux 30による溶融シリカ加工で、MHz+GHzバーストモードとボトムアップミリングを組み合わせ、材料除去速度619.5 mm³/minを達成した結果が報告されています。[7]
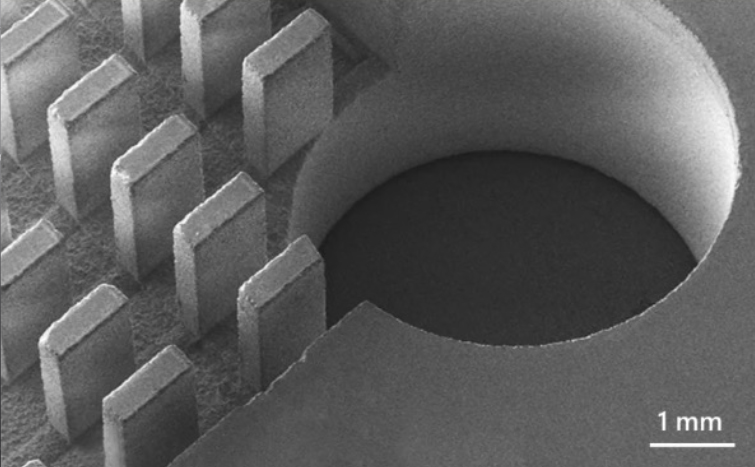
EKSPLAの公式資料には、テーパーのない穴やチャネル、深さ数十mmの構造形成も紹介されています。なお、これらの形状・深さと上記の材料除去速度は、それぞれの加工事例における結果です。[2]
200 µm穴のボトムアップ加工
FTMC提供
FTMC提供
FTMC提供
FTMC提供
ベッセルビームで、切りしろを抑えたガラス切断
ガラスの内部に、分離のきっかけを作る
ガラスを切る方法は、材料を削って切断溝を作るだけではありません。
ベッセルビームによるスクライビングでは、ガラス内部に微小な空洞(ボイド)などの改質構造を形成します。その加工線に沿って機械的または熱的に分離することで、切りしろによる材料損失を抑えます。
1回のレーザー走査でスクライビングを行えるため、高速加工に適している点も特徴です。レーザー走査と、その後の分離工程を組み合わせて切断します。
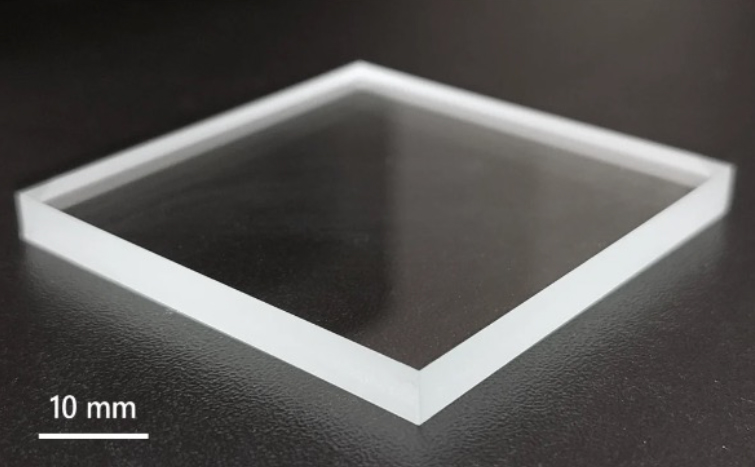
厚さ4.8 mmのガラスを80 mm/sでスクライビング
FemtoLuxのMHzバーストモードとベッセルビームを組み合わせた事例では、厚さ1~4.8 mmのソーダライムガラスの加工が紹介されています。
主な結果は、次のとおりです。
- 厚さ4.8 mmのソーダライムガラス: スクライビング速度80 mm/s、側壁粗さ0.5 µm未満
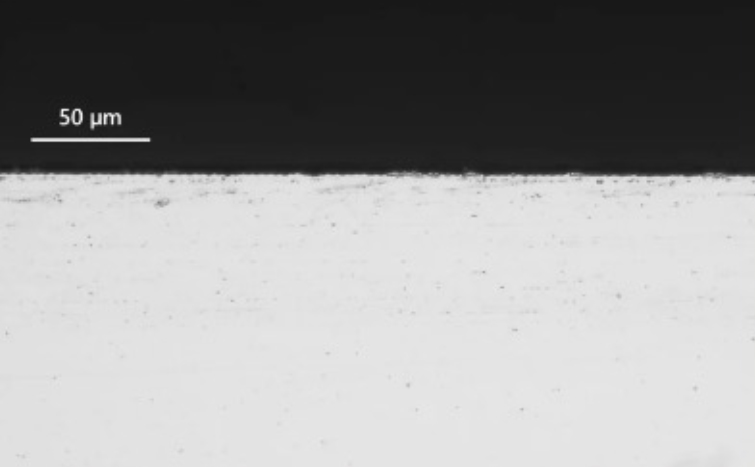
- サファイア: スクライビング速度300 mm/sで、滑らかな側壁を形成
材料や厚さに合った条件を選ぶことで、加工速度と切断面の品質の両立を目指せます。[3]
※サファイアの加工例については、公開ページに試料厚さの記載はありません。
FTMC提供
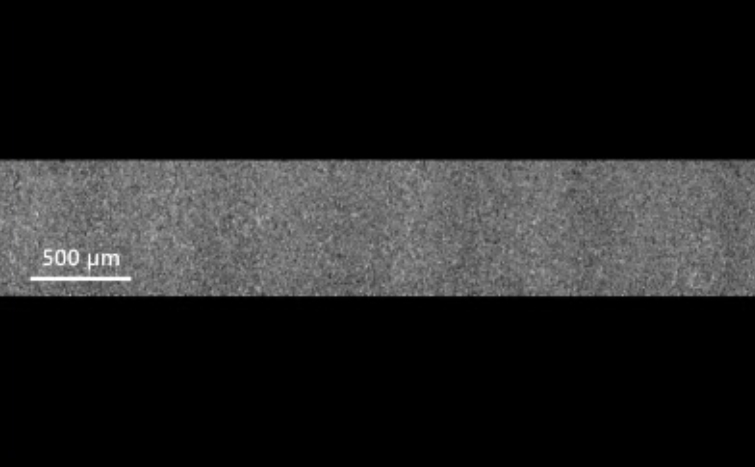
サファイア側壁
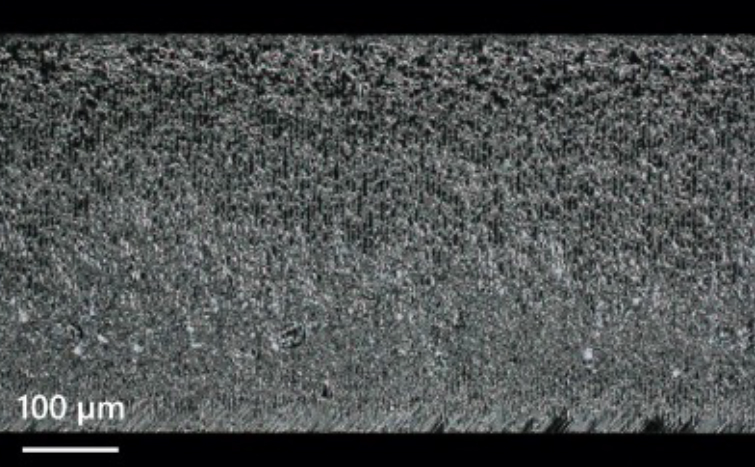
サファイア側壁
FTMC提供
薄くて割れやすいガラスにも、きめ細かく対応
切断・穴あけで気になる、クラックや欠けを抑える
薄板ガラスの加工では、「割れ」や「欠け」が気になるところです。加工時の熱負荷によってクラックやチッピングが生じることもあり、慎重な条件設定が求められます。
フェムト秒レーザーは、照射条件の最適化によって熱の蓄積を抑え、薄板ガラスの切断、穴あけ、ミリングに活用できます。
EKSPLAは、厚さ0.5 mm未満の薄板ガラスを対象に、次の加工例を公開しています。
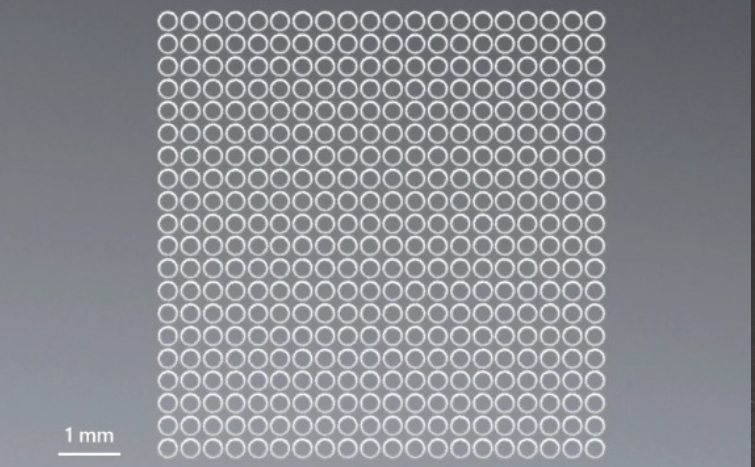
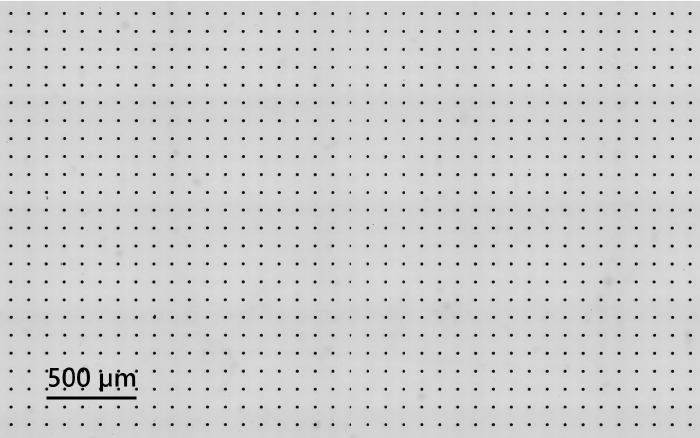
以下の事例では、チッピングを抑え、クラックのない加工結果が示されています。[4]
- ホウケイ酸ガラスへの直径300 µmの穴あけ
- 薄い溶融シリカの切断・ミリング
- 薄いカバーガラスへの穴あけ
厚さが変われば、適した加工条件も変わる
加工品質を左右するのは、レーザーの性能だけではありません。ガラスの厚さや加工環境も重要です。
FemtoLux 30を用いた研究では、厚さ110・300・550 µmのホウケイ酸ガラスについて、大気中と水膜を用いた切断加工が比較されています。
厚さ300~550 µmでは、水膜を用いた加工が加工品質、実効切断速度、特性強度の面で有利な結果を示しました。一方、厚さ110 µmでは、両環境の加工性能と品質はほぼ同等でした。
「薄板ガラス」とひとくくりにせず、材料と厚さに合わせて加工条件を選ぶことが、高品質な加工につながります。[8]
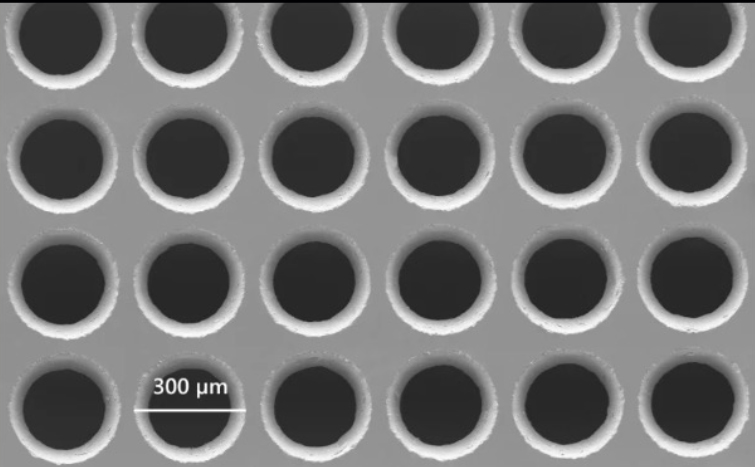
300μmの穴の走査型電子顕微鏡写真
FTMC提供
FTMC提供
FTMC提
提供:Laser Micromachining Ltd.
レーザーとエッチングで、ガラスに立体的な微細構造を!
改質した部分を、選択的に取り除く
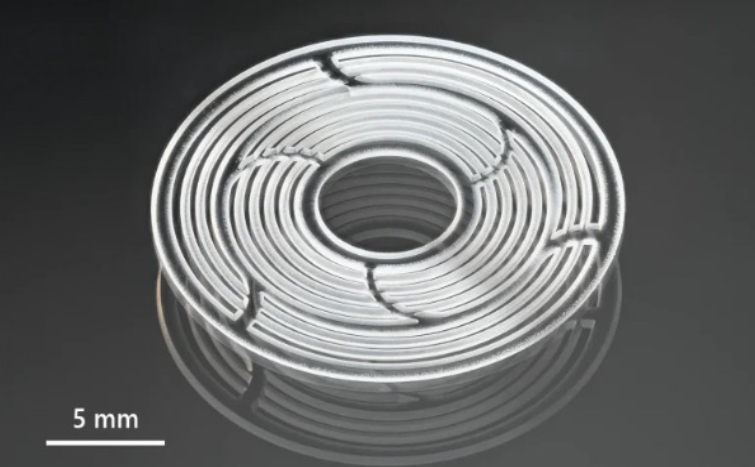
ガラス内部に微細な立体構造を作りたい場合には、フェムト秒レーザー誘起選択的エッチングという方法があります。
加工は、大きく2段階です。まず、集光したフェムト秒レーザーで透明材料の内部構造を改質します。次に、改質部が周囲より速くエッチングされる性質を利用して、目的の領域を選択的に除去します。
EKSPLAは、この方法によって、テーパーのない3次元微細構造や、表面粗さが数百nmレベルの加工面を形成できるとしています。
アーム幅20 µmの、小さな可動機構も
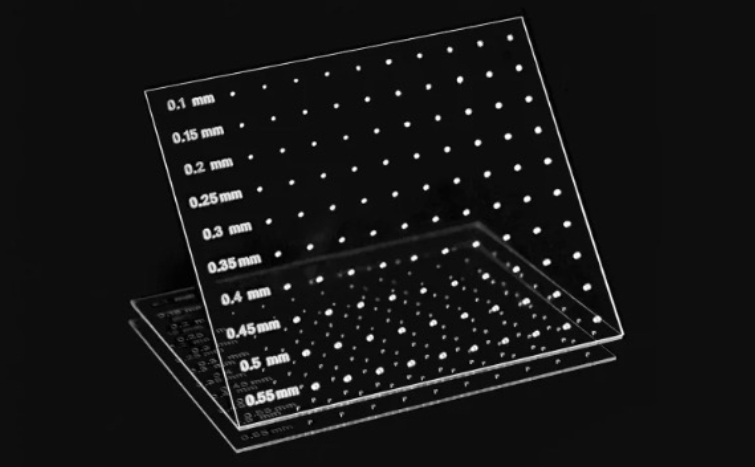
FemtoLuxを使った事例には、溶融シリカに形成したアーム幅20 µmの可動式双安定スイッチがあります。さらに、直径の異なるテーパーのない貫通ビアも紹介されています。
穴を開けるだけでなく、小さな可動機構まで作れる点は、この技術の興味深いところです。マイクロメカニクスから半導体関連の加工まで、幅広い用途への可能性が示されています。[5]
※20 µmはスイッチのアーム幅であり、加工精度を表す数値ではありません。
溶融シリカの様々な直径の穴の選択的エッチング
WOP提供
フェムト秒レーザー誘起選択エッチング
Femtika社提供
半導体分野で注目される、ガラス貫通ビア(TGV)の形成
小さく、深い穴をGHzバーストで加工
ガラス基板を用いた半導体パッケージでは、微細で深い貫通穴の形成が重要になります。
FemtoLuxのGHzバーストモードは、同じ位置にパルスを照射するパーカッションドリリングによって、高アスペクト比の穴加工に対応します。
2025年の会議論文では、2 GHz・1バーストあたり50パルスの条件で、厚さ1 mmのソーダライムガラスに高アスペクト比の穴を形成した事例が報告されています。
同論文では、**80:1を超えるアスペクト比(深さ/穴径)**が示されており、照射バースト数や照射時間による穴深さの制御も紹介されています。[7]
EKSPLAの公式資料では、AN100、BK7、BF33、D263、EXG、溶融シリカ、ソーダライムガラスへの適用が確認されています。[6]
穴の形状に合わせて、加工方法を選択
TGVの形成では、ボトムアップミリングも活用できます。
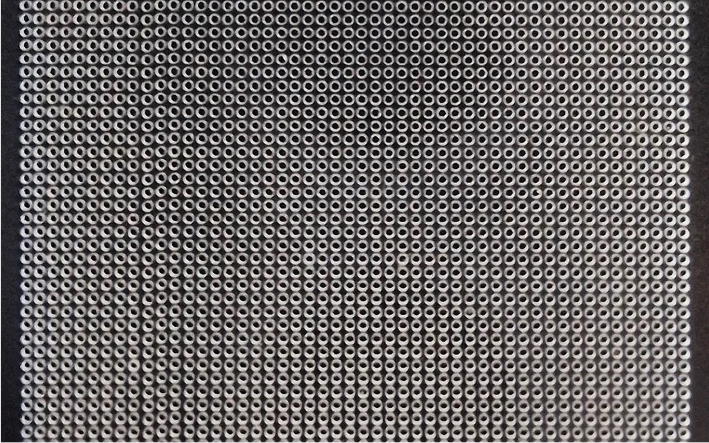
EKSPLAは、MHz+GHzバーストモードとボトムアップミリングを組み合わせ、BF33およびD263ガラスに直径200 µmの穴をマトリックス状に形成した事例を紹介しています。[6]
細く深い穴が必要なのか、穴の形状や配列を重視するのか。目的に応じて加工方法とバースト条件を選べることが、FemtoLuxを活用するうえでのポイントです。
なお、ここで紹介しているのは主に貫通穴の形成工程です。電気的な接続に用いるには、加工後にめっきなどの金属化工程が必要になります。[7]
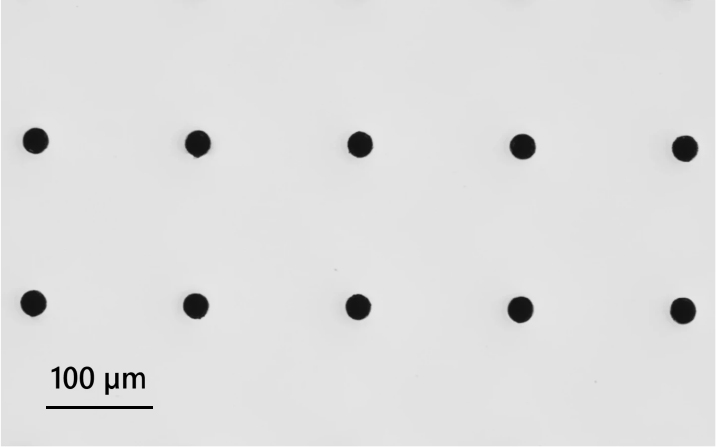
EXGガラスへの
高アスペクト比貫通穴加工
Akoneer社提供
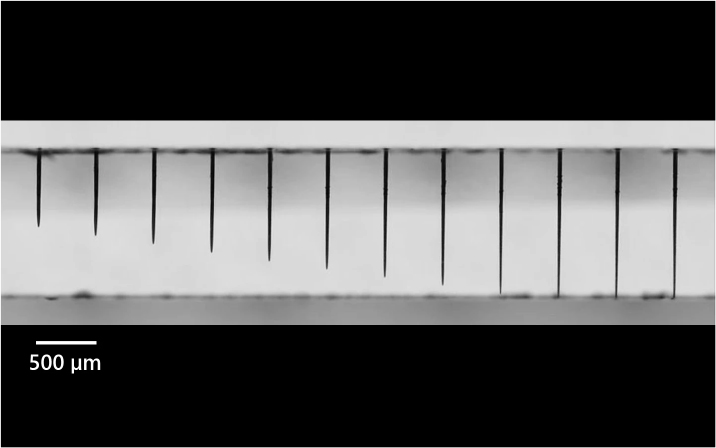
200 µm穴のボトムアップミリング
FTMC提供
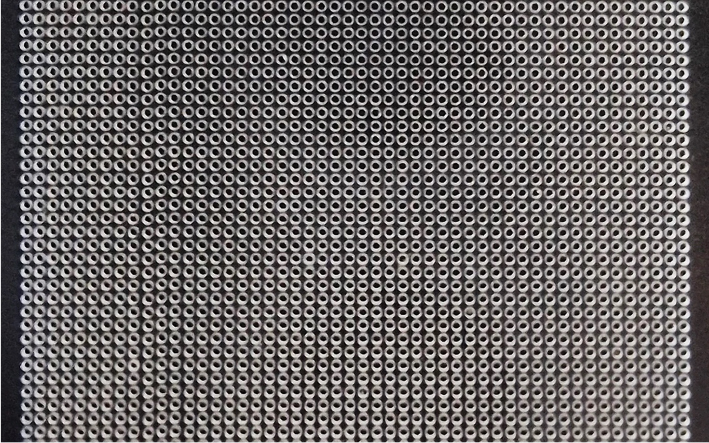
ソーダ石灰ガラスへの高アスペクト比貫通穴加工
Akoneer社提供
ガラス加工のお悩み、ぜひご相談ください
今回ご紹介したように、フェムト秒レーザーによるガラス加工には、さまざまな方法があります。材料の種類や厚さ、作りたい形状、必要な加工速度に応じて、適した方法を選ぶことが大切です。
「このガラスに微細な穴を開けたい」「今の加工品質を改善したい」といった課題がありましたら、ぜひご相談ください。対象材料や加工形状、ご希望の加工条件をお知らせいただくと、具体的な検討につながります。
製品の詳しい仕様は、産業用フェムト秒レーザー「FemtoLux」製品ページをご覧ください。
※本記事の数値・加工結果は、EKSPLAの公開資料および関連文献に記載された特定条件下の事例です。すべての材料や加工条件で同等の結果を保証するものではありません。
参考資料・文献
EKSPLA公式アプリケーション資料
- Glass milling in GHz burst mode
- Bottom-up milling of glass
- Laser-based Bessel beam scribing
- Thin glass cutting
- Femtosecond laser-induced selective etching
- Through-glass vias (TGVs) fabrication
関連文献
E. Markauskas, L. Zubauskas, G. Račiukaitis, P. Gečys. “Femtosecond Laser Cutting of 110–550 µm Thickness Borosilicate Glass in Ambient Air and Water.” Micromachines, 14(1), 176, 2023. DOI: 10.3390/mi14010176
D. Andriukaitis, V. Stankevič, E. Kažukauskas, P. Gečys. “Formation of through-glass vias (TGVs) in glass substrates using femtosecond laser operating in MHz/GHz burst mode.” Lasers in Manufacturing Conference 2025. 論文PDF
関連製品

- お問い合わせNO:EP65
高出力・完全空冷 産業用フェムト秒レーザー FemtoLux
GHz/MHzバースト、完全空冷、ゼロ・メンテナンスを実現。
2024年 国際会議SPIEにてPrizm Awardを受賞。
お問い合わせはこちら
お問い合わせは
こちら